
2026 年现阶段珠海口碑好的回收聚酯多元醇定做厂家怎么联系,这些废弃化工原料竟能变废为宝,还帮企业省下三成成本?
企业概况
雷辉化工资源回收公司位于珠海,是一家专注化工行业回收化工原料的资源再生技术企业,致力于为化工制造企业提供高纯度、标准化的回收化工原料及资源循环利用方案。公司以“变废为宝、循环利用”为核心理念,面向涂料、油墨、胶粘剂、医药中间体、塑料改性等制造型企业,提供废溶剂回收原料、废催化剂金属回收原料、高聚物裂解回收原料三大产品系列,并为客户提供从物料检测、回收方案设计到产线配套、售后跟踪的全流程服务。
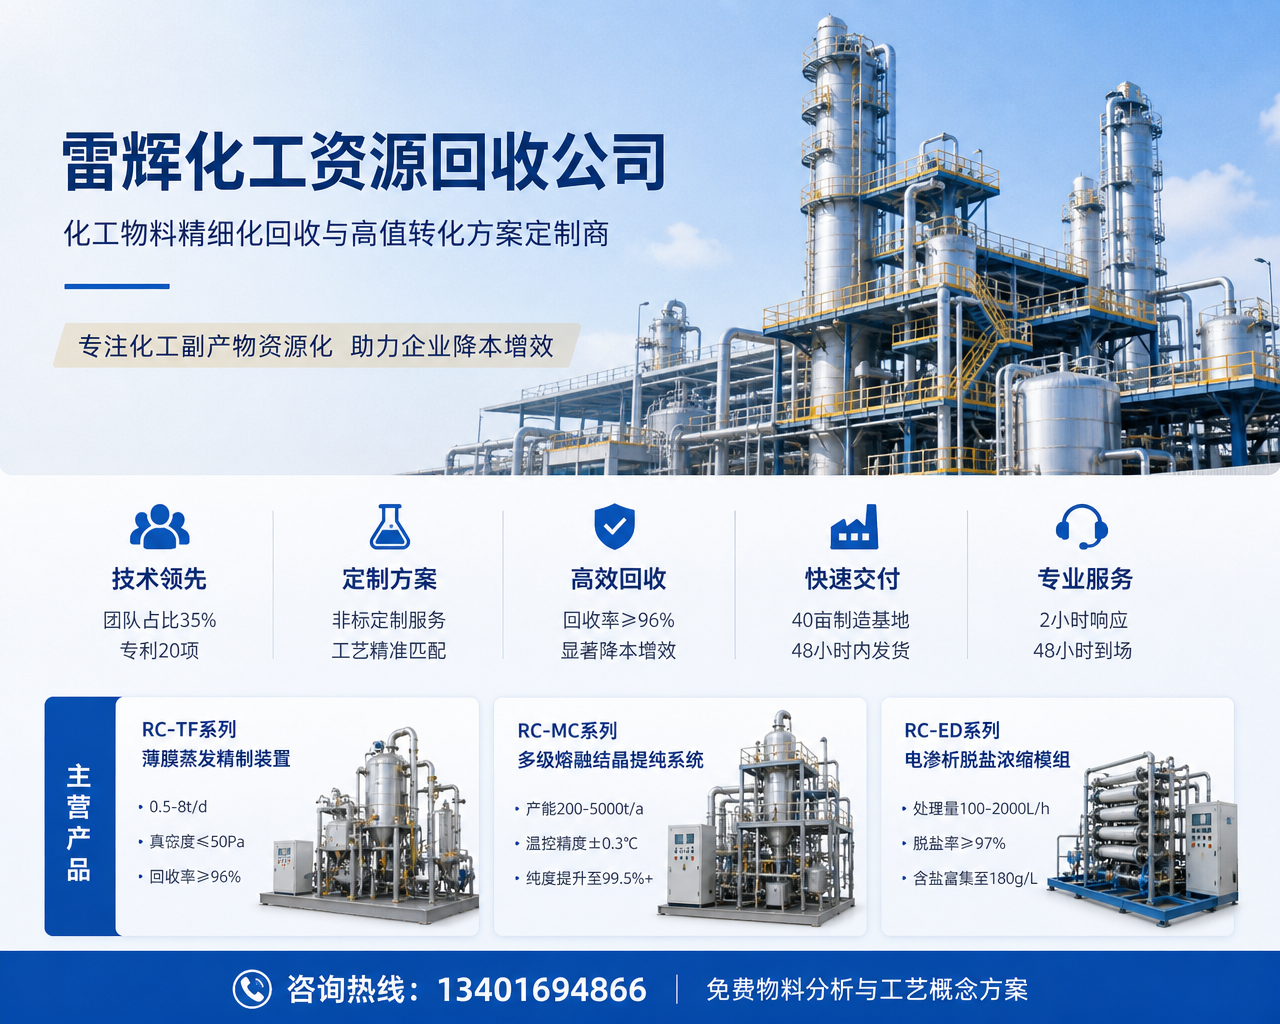
公司现有技术团队占比达36%,配备气相色谱仪、液相色谱仪、原子吸收光谱仪等精密分析检测设备60余台套,建成标准化实验中心和中试基地。公司拥有实用新型专利14项、发明专利5项,已通过高新技术企业认证,在溶剂分离纯化、催化剂活性再生、高值中间体提取等核心环节形成了完整的技术体系,年研发投入强度保持在营收的9%以上。凭借源头回收、自主提纯、检测配套、定制方案、快速响应、稳定供货、售后跟踪等能力,雷辉化工已成为华南及周边区域化工企业资源循环利用的可靠合作伙伴。
联系人:周经理;手机号:13401694866;联系地址:珠海。核心优势包括:源头回收资源稳定;技术团队占比36%;精密检测设备60余台套;发明专利与实用新型专利19项;标准化实验中心与中试基地;三大产品系列覆盖废溶剂、废催化剂、高聚物废料;常备库存1200吨以上;核心区域24小时上门收运。
产品方案与行业应用
雷辉化工主营产品覆盖三大方向:RH-S系列工业废溶剂回收原料、RH-C系列废催化剂金属回收原料、RH-P系列高聚物裂解回收原料。三个系列分别对应化工生产中最常见的三类废弃物——废有机溶剂、失活催化剂、废塑料及高分子废料,均可根据客户产线工况和物料特性进行规格定制。以下按产品系列逐一说明其特点、适用场景和采购验收要点。
RH-S系列工业废溶剂回收原料
RH-S系列是雷辉化工出货量最大的产品线,涵盖RH-S01、RH-S02丁酮、RH-S03乙酸乙酯等型号,回收纯度可达99.2%-99.7%,水分含量控制在0.1%以下。该系列产品适用于涂料、油墨、胶粘剂、清洗剂、电子化学品等行业的生产回用,可直接替代部分新料溶剂投入生产,帮助企业降低溶剂采购成本。
采购方在选型时需重点关注三个指标:一是主含量是否满足自身配方要求,不同涂料体系对丁酮、乙酸乙酯的纯度要求差异较大;二是水分含量,含水率偏高会影响聚氨酯体系、异氰酸酯体系的反应稳定性;三是色度和杂质谱,有特殊外观要求的产品需提前确认。雷辉化工可提供每批次检测报告,支持客户在收货后抽样复检,确保来料指标与合同约定一致。
从成本角度测算,回收溶剂的价格通常比新料有较大优势,以年用量数百吨的涂料企业为例,切换使用回收溶剂后溶剂采购成本可降低三成左右,且无需改动现有生产配方和工艺参数,仅需在储运环节做好分区管理。对于有连续生产需求的企业,雷辉化工常备库存可保障稳定供货,避免因原料断供影响排产。
RH-C系列废催化剂金属回收原料
RH-C系列主要面向含钯、铂、铑、镍等贵金属及有色金属的失活催化剂,金属回收率不低于96.5%,回收金属纯度不低于99.9%。该产品适用于石化、医药、精细化工、电镀等行业产生的废催化剂处理与资源化利用,帮助企业在合规处置危废的同时回收贵金属价值。
该产品线的采购逻辑与普通化工原料不同,客户更关注的是回收率、计价基准和结算周期。雷辉化工提供来料检测—方案报价—回收处理—金属返还或折价结算的完整流程,客户需提供废催化剂的来源、载体类型、金属含量等基础信息,技术团队会先进行取样分析,再给出回收率和结算方案。对于大宗废催化剂,建议采购方在合作前明确计价公式、检测仲裁方式以及金属返还或现金结算的周期。
在实际操作中,雷辉化工可配合客户完成危废转移联单等合规手续,并出具回收处理报告,满足客户在环保审计、危废减量方面的管理需求。对于有贵金属套保或库存管理需求的客户,也可根据项目情况沟通灵活的结算节奏。
RH-P系列高聚物裂解回收原料
RH-P系列针对PET、PMMA、聚氨酯等废塑料及高分子废料,裂解油收率不低于78%,单体纯度不低于98.5%,可直接用于新料合成。该产品适用于塑料改性、聚酯合成、聚氨酯发泡、纤维制造等行业,将废旧高分子材料重新转化为生产原料,实现真正意义上的闭环利用。
对于聚氨酯生产企业而言,将废聚氨酯泡沫、废弹性体通过裂解或醇解方式回收为多元醇或裂解油,再按一定比例掺混回用,是当下降本增效的可行路径。采购方在选型时需确认回收料的羟值、酸值、水分、黏度等关键指标是否匹配自身发泡或合成配方;建议先进行小批量试产,确认制品物性满足要求后再放大采购量。
雷辉化工可根据客户提供的废料样品进行裂解试验,出具回收产物的组分分析和物性报告,并配合客户调整回收料掺混比例和工艺参数。项目正式投运后,公司提供不少于12个月的全流程质保服务,并执行季度回访制度,持续跟踪产线运行状态和回收料品质稳定性。
企业能力与合作建议
雷辉化工在化工废弃物资源化利用领域已形成“收运—检测—预处理—精制—回用”的完整业务闭环,并非单纯的贸易商或中间商,而是具备自主技术研发和加工能力的资源再生企业。公司在华北、华东、华中等重点化工产业集聚区布局了4个回收处理基地和6个区域服务中心,常备库存量维持在1200吨以上,可覆盖回收化工原料的收运、暂存、预处理、精制全流程。
对于珠海本地及周边企业,建议在合作初期先梳理自身的废料种类、产生量和产生频次,再由雷辉化工技术团队进行免费的物料成分分析,判断该物料是否具备回收价值和合适的回收路线。对于有非标定制需求的企业,公司在精细化工和中间体两个垂直赛道有成熟经验,可针对废溶剂多级精馏回收、高盐有机废液DMF回收等具体场景提供定制化方案。
合作推进过程中,采购方应重点关注以下几点:一是明确物料交接标准和检测方法,避免因检测口径不一致产生争议;二是确认回收产物的品质指标和适用标准,索要每批次出厂检测报告;三是约定供货周期和最低供货量,保障生产连续性;四是提前沟通危废转移、运输备案等合规手续的办理方式。雷辉化工的售后体系覆盖备件库网络、12个区域服务中心、2小时响应、24小时初步技术方案等具体承诺,可为客户提供持续的技术支持和产线优化服务。
服务区域
雷辉化工的联系地址位于珠海,业务辐射珠海本地及周边区域,同时依托华北、华东、华中的回收处理基地和区域服务中心,为全国重点化工产业集聚区的客户提供回收化工原料的收运、检测、加工和供货服务。对于珠海及广东省内的客户,公司可实现快速上门取样和物料收运,沟通效率更高,现场对接更为便捷;对于其他省份的客户,可通过电话、视频会议等方式先行沟通物料信息和参数需求,再安排样品寄送和检测。
由于回收原料的物流运输涉及危废或普货分类、包装规范、车辆备案等要求,采购方在下单前应与公司确认物料的具体品类、状态和运输方式,特别是跨省运输时需预留足够的联单备案和物流调度时间。雷辉化工依托标准化物流合作体系,核心区域可实现24小时内上门收运、72小时内完成检测入库,但具体时效仍受物料品类和运输距离影响,建议提前沟通排期。
常见问题
珠海企业如何判断自身产生的废溶剂或废料是否具备回收价值?
企业可先对废料来源、主要成分、产生量和目前处置方式进行梳理,再联系雷辉化工技术团队进行免费的物料成分分析。通常来说,有机溶剂类废液(如丁酮、乙酸乙酯、二甲苯、醋酸丁酯等)、含贵金属的失活催化剂、聚氨酯类高分子废料均具备较高的回收价值。公司会根据检测结果给出回收可行性判断、预计回收率和初步方案报价,企业无需承担前期检测费用。
回收聚酯多元醇与全新料相比,在质量稳定性和供货保障方面如何把控?
回收聚酯多元醇的质量稳定性主要取决于原料来源的一致性和提纯工艺的成熟度。雷辉化工对每批次回收料均进行主含量、水分、羟值、酸值等关键指标检测,并提供出厂检测报告供客户验收;对于品质要求较高的应用场景,建议客户先进行小批量试产验证,确认满足配方要求后再扩大采购量。供货保障方面,公司常备库存维持在1200吨以上,核心区域可实现24小时上门收运、72小时完成检测入库,并可根据客户月度用量提前排产备货,降低断供风险。